Bobinot en carton à haute performance
Problème technique
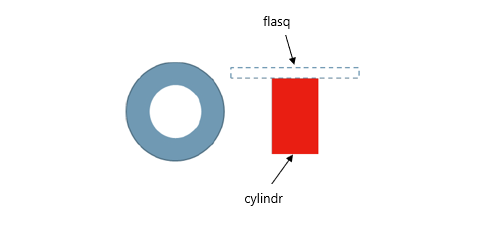
Certains bobinots en carton couramment utilisés sont constitués d’un cylindre aux deux extrémités duquel sont encollés des flasques. Du fait de la simple juxtaposition des flasques et du cylindre, la liaison flasque-cylindre n’est pas robuste, de sorte qu’en cas de choc perpendiculaire à l’axe du cylindre, les flasques peuvent se décoller partiellement voire entièrement du cylindre.
La réponse habituellement apportée à cette problématique consiste à accroître l’épaisseur du cylindre, afin d’augmenter la surface latérale sur laquelle les flasques et le cylindre sont encollés, ce qui minimise les contraintes dans la colle.
Néanmoins, cette solution présente l’inconvénient de consommer davantage de carton pour le cylindre et davantage de colle, dégradant donc la performance environnementale du bobinot.
Solution technique apportée à ce problème
Le processus d’assemblage du cylindre et des flasques présenté ici consiste, au lieu d’accoler flasque et cylindre et de déposer la colle en périphérie du cylindre au niveau de cet accolement, à prévoir une opération supplémentaire, combinée au collage, qui consiste à emmancher le flasque sur le cylindre, l’étape de collage pouvant être réalisée de deux façons différentes :
- soit déposer la colle sur la périphérie du cylindre, puis la chasser vers l’intérieur en emmanchant le flasque,
- soit emmancher le flasque, puis chasser la colle vers l’extérieur.
Ces deux modes de réalisation ont pour avantage de créer un bourrelet de colle venant assurer une fonction dite de « circlips polymère », permettant notamment d’empêcher toute éjection des flasques en cas de choc.
Préférentiellement, afin de garantir la stabilité du bobinot lorsqu’il repose sur un de ses flasques, on dépose le cordon de colle sur le cylindre puis on emmanche le flasque pour constituer un bourrelet intérieur (premier mode de réalisation ci-dessus).
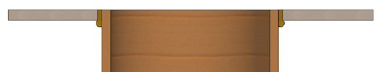
Pour répartir la colle de façon homogène entre le flasque et le cylindre, on effectue de préférence un mouvement de va-et-vient associé à un quart de tour.
En outre, on procède à une sélection et à un assemblage rigoureux des composants des flasques et du cylindre. On utilise un complexe multicouches avec une âme composée de fibres recyclées et un revêtement extérieur composé d’éléments en fibres vierges. Le tout est assemblé puis découpé par un dispositif minimisant la déformation et la délamination des couches, pour garantir la bonne intégrité du produit fini.
A la différence de la pratique actuelle de l’homme de l’art, le revêtement extérieur du cylindre est astucieusement retourné pour une meilleure capillarité.
Enfin, l’application de rapports dimensionnels spécifiques est un facteur déterminant de la tenue de l’assemblage :
- Pour une tenue supérieure à l’existant, assurée par une bonne transmission/répartition des efforts entre les éléments, et pour une faisabilité industrielle optimale, l’épaisseur du flasque est comprise entre 1 et 2 fois l’épaisseur du cylindre ;
- Pour conserver la prédisposition à l’arc-boutement dans une direction tout en assurant le rôle d’amortisseur, par déformation du polymère, dans une direction perpendiculaire, le jeu entre le cylindre et chaque flasque est compris entre 0,06 et 0,6 fois l’épaisseur du flasque ;
- Pour pouvoir maximiser l’absorption de la colle par le carton, tout en permettant une mise en position sans dégrader les propriétés mécaniques de la colle et tout en garantissant une bonne productivité industrielle, on choisit une colle présentant un temps d’ouverture long, entre 1 et 30 secondes.
Cette technique d’assemblage permet d’atteindre une bonne performance environnementale grâce à des composants à 70% issus du recyclage et une tenue mécanique deux fois supérieure aux techniques d’assemblage connues, à quantité de matière égale.